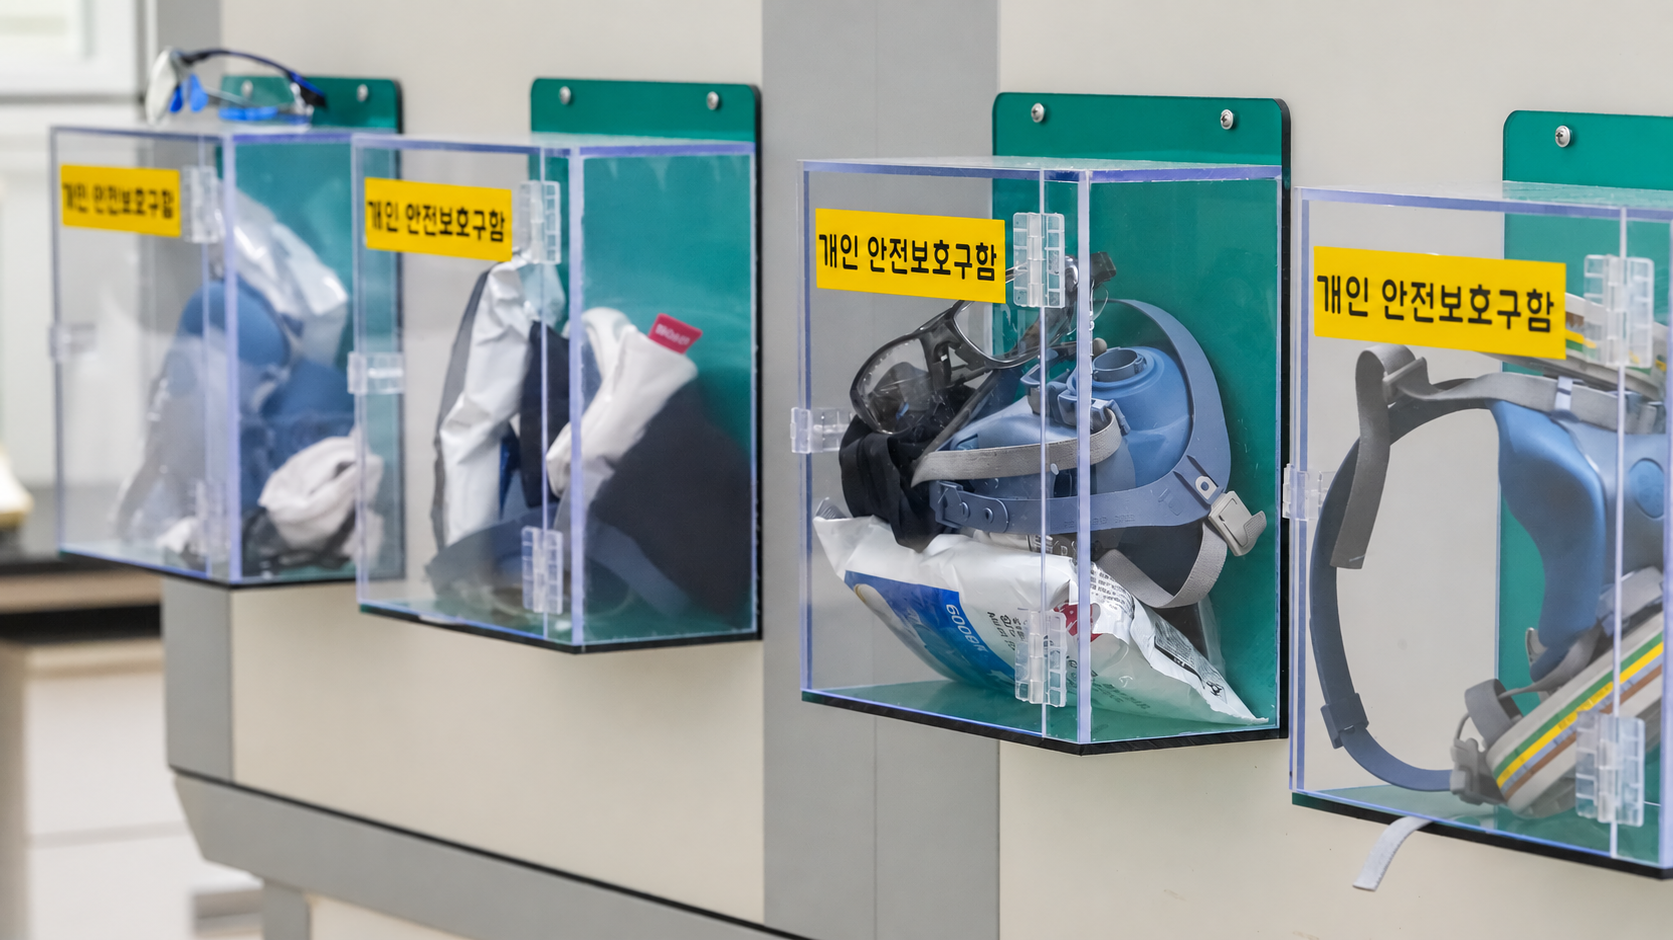
01
可燃性和毒性检测仪
及早检测可燃性气体和毒性物质泄漏,并发出警报。
实时监控工艺区域
公司简介
为您介绍SPCI,一家自2009年起量产先进化学材料的企业。
设施和装备
配备26台反应釜,总容积达76,450升,涵盖生产、研究和分析的设施体系。
业务模式
根据客户情况,提供ODM、OEM、OBM三种合作方式。
产品
茂金属催化剂、电子材料、特种化学品等36种产品。
ESG管理
通过六大方针与相关认证践行可持续发展。
信息中心
电子宣传册、人才理念、招聘、线上咨询。
安全管理
根据火灾类型,用不同的方式进行应对。
及早检测可燃性气体和毒性物质泄漏,并发出警报。
实时监控工艺区域
检测氢化反应区域和管道下方的泄漏情况。
高压反应区域
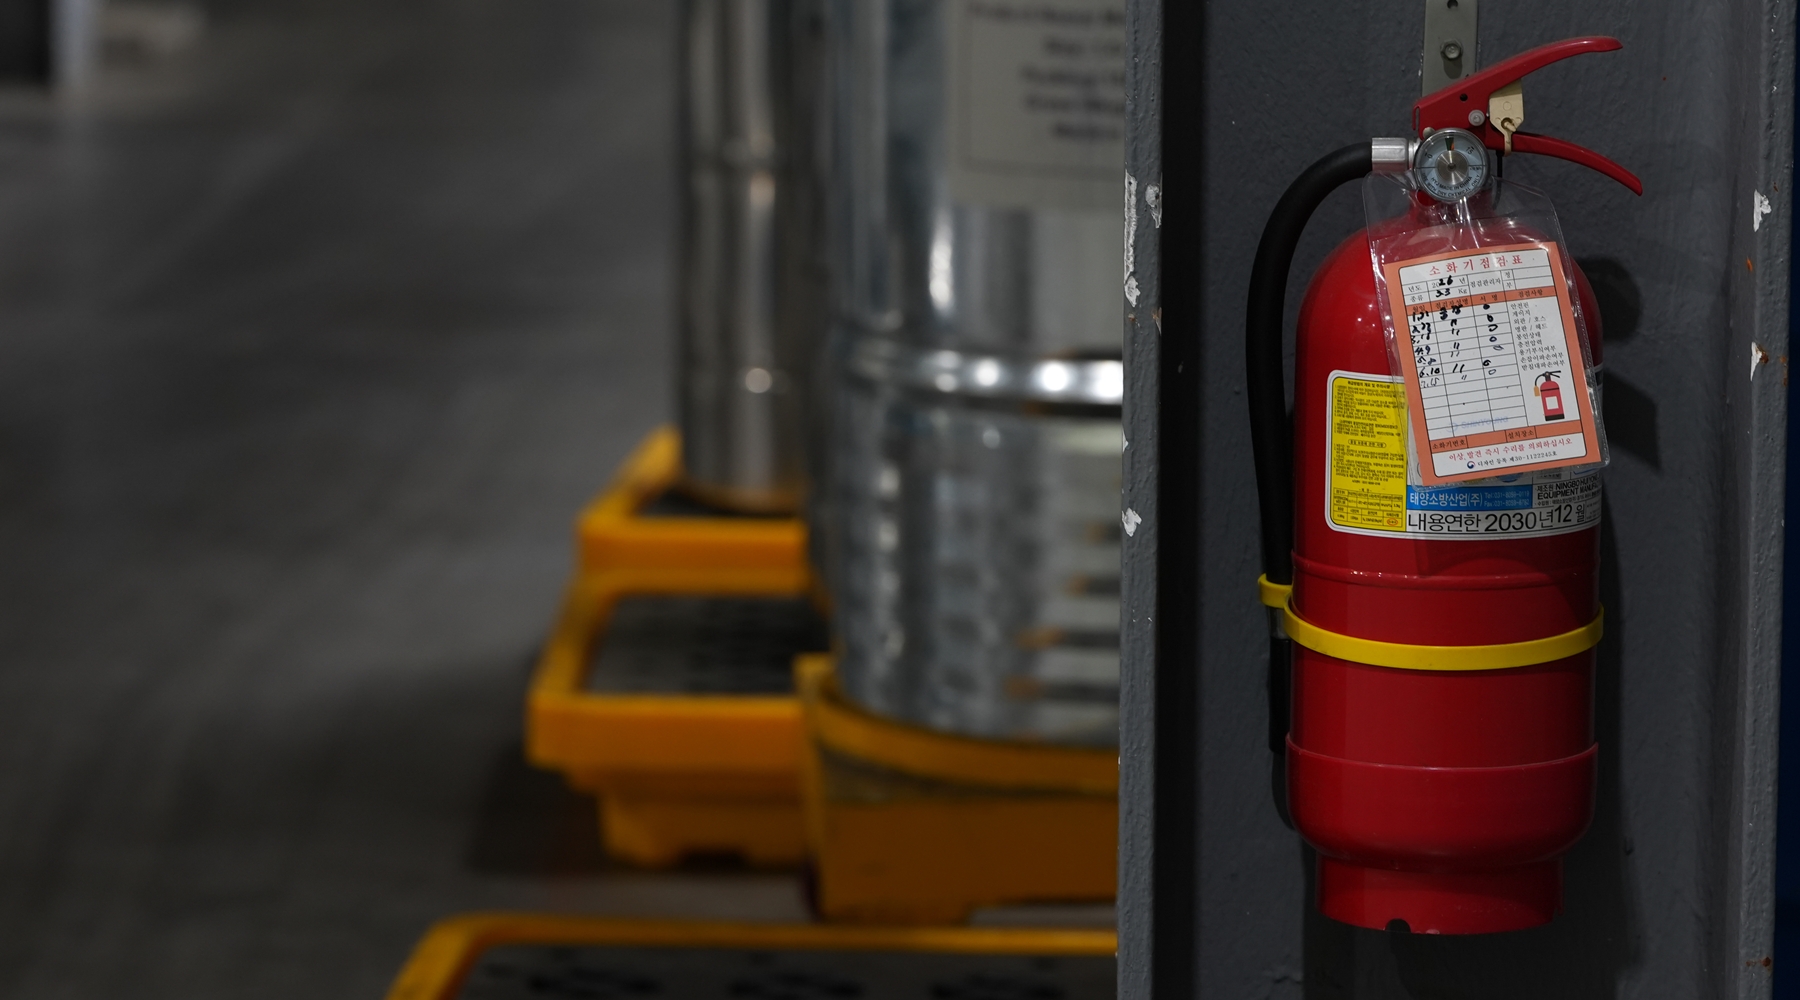
放置在现场各个角落,以便立即应对早期火灾。
放置在工厂全区
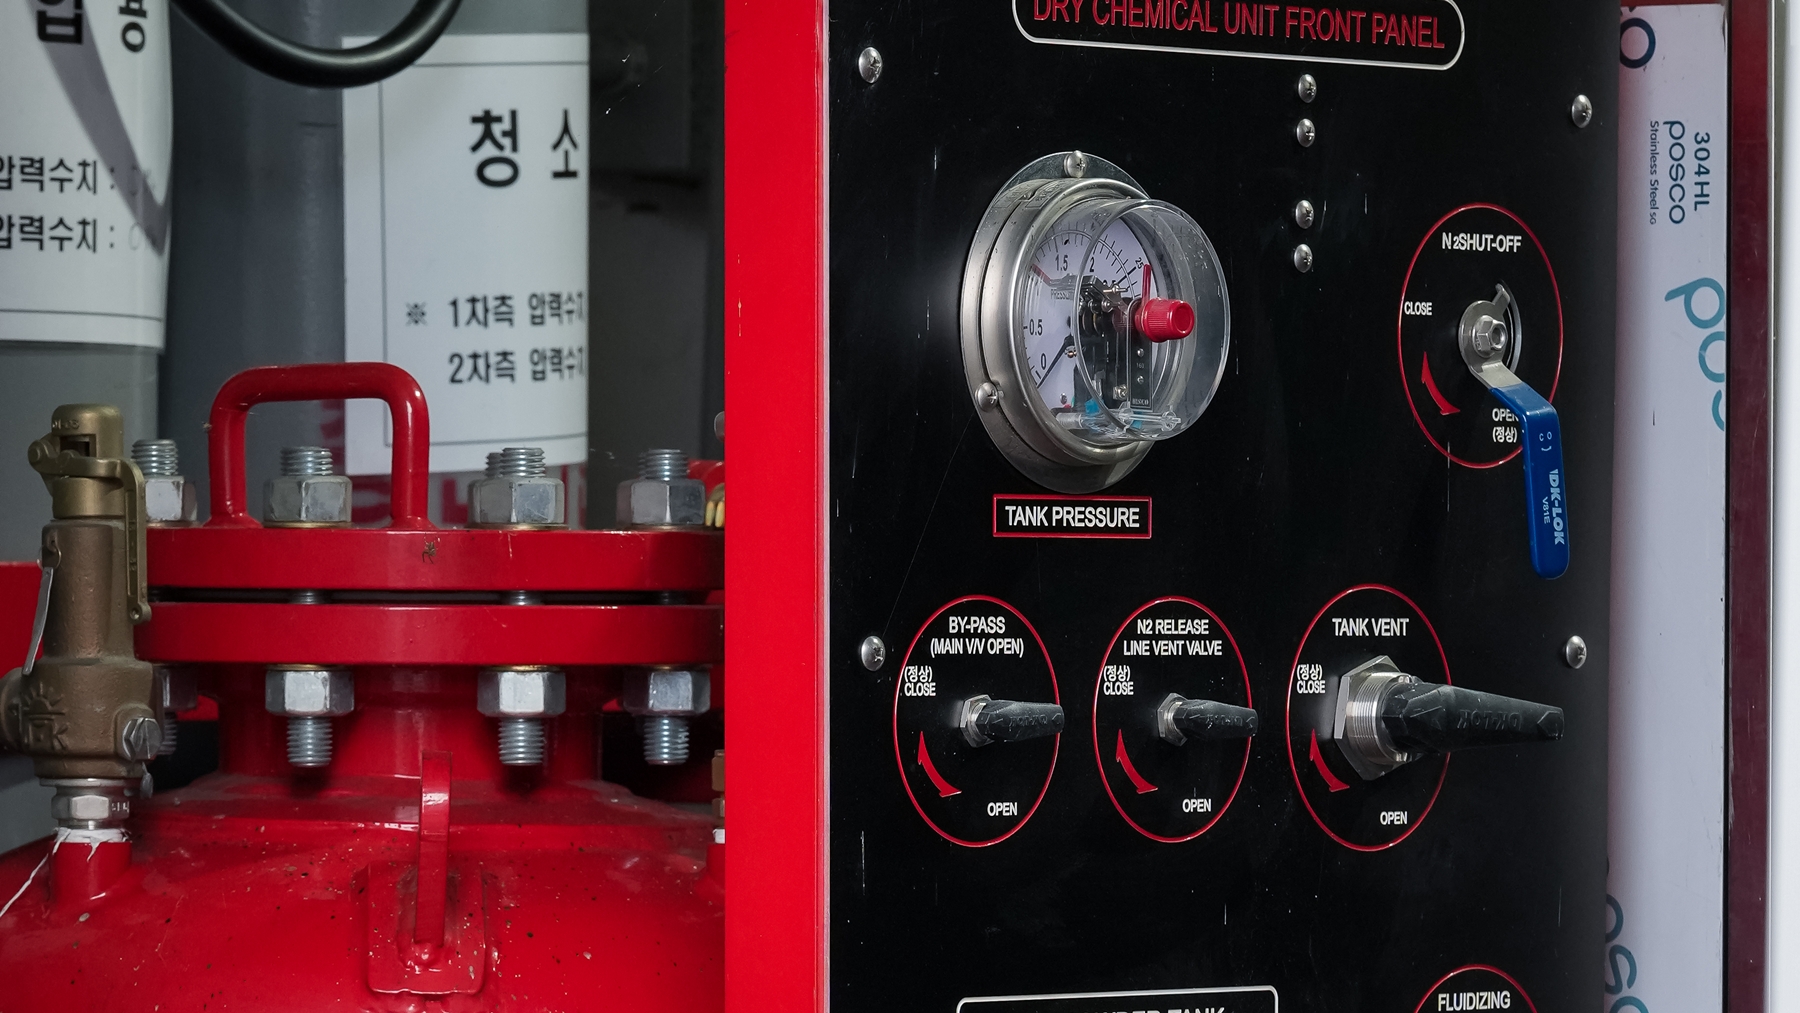
用于应对无法以普通灭火方式处置的物质。
BuLi、Grignard、碱金属(Na·K)
快速抑制大面积火灾。
工厂全区
用于电气设备和精密设备区域。
设备区域
设备自身内置的安全功能。
| 设备 | 安全装置 | 运转方式 |
|---|---|---|
| 高压反应釜 | PCV自动加压系统 | 自动加压至所设置的压力。 |
| PCV泄压系统 | 超压时自动排出压力。 | |
| 爆破片 → 气液分离罐 | 在最后阶段打开爆破片,向气液分离罐排放。 | |
| 臭氧发生器 | 臭氧尾气消除装置 | 消除残留臭氧后排放。 |
| 臭氧检测仪 | 安装在设备和反应釜周围。 | |
| 喷射器系统 | 止回阀 | 阻止逆流。 |